RESERVDELAR till SC11CB-motor: kolvar
2026-07-07
- Kolvar för SC11CB-motorn: en kritisk analys av kvalitet, material och risker vid inköp av reservdelar
- Tekniska egenskaper hos SC11CB-kolven: vad som döljer sig bakom markeringarna
- Material och beläggningar: varför "bar" aluminium inte längre fungerar
- Anatomi av kolvringar: komponenter och kompatibilitet
- Hur man skiljer ett original från ett falskt: en checklista för köparen
- Installationsprocess: motordödande fel
- Ekonomin med utbyte: reparation vs ersättning vs restaurering
- Att välja leverantör: hur man undviker bedrägerier och stillestånd
- Vanliga frågor
- Slutsats: Investera i tillförlitligheten hos din flotta
Kolvar för SC11CB-motorn: en kritisk analys av kvalitet, material och risker vid inköp av reservdelar
SC11CB-motorn, som är kraftenheten för tung anläggningsutrustning (särskilt XCMG XE215/235-serien grävmaskiner och lastare), arbetar under extrema cykliska belastningsförhållanden. Kolvgruppen här är inte bara ett förbrukningsmaterial, utan ett grundläggande element som bestämmer hela motorns livslängd inför större reparationer. I vår praktik har vi upprepade gånger stött på en situation där en besparing på 15-20 % på kostnaden för en uppsättning kolvar ledde till att motorn fastnade efter 800-1000 drifttimmar istället för de garanterade 5000+.RESERVDELAR till SC11CB-motor: kolvarär en begäran som ofta vilseleder köpare som erbjuder dem "universella" lösningar. Faktum är att marknaden är övermättad med förfalskade produkter som visuellt inte går att skilja från originalet, men som har kritiska avvikelser i legeringens kemiska sammansättning och kjolens geometri.
I den här guiden undersöker vi de tekniska nyanserna av att välja kolvar för SC11CB, baserat på laboratorietestdata och verklig erfarenhet av servicecenter i Ryssland och OSS. Vi kommer inte att använda marknadsföringsslogans. Istället får du specifika parametrar: toleranser, beläggningskrav, ringvalslogik och tydliga kriterier för att sålla bort opålitliga leverantörer. Om du planerar att köpa ett parti eller byta ut en enhet när utrustningen är nere, kommer denna information att spara tiotusentals rubel och veckor av stillestånd.
Tekniska egenskaper hos SC11CB-kolven: vad som döljer sig bakom markeringarna
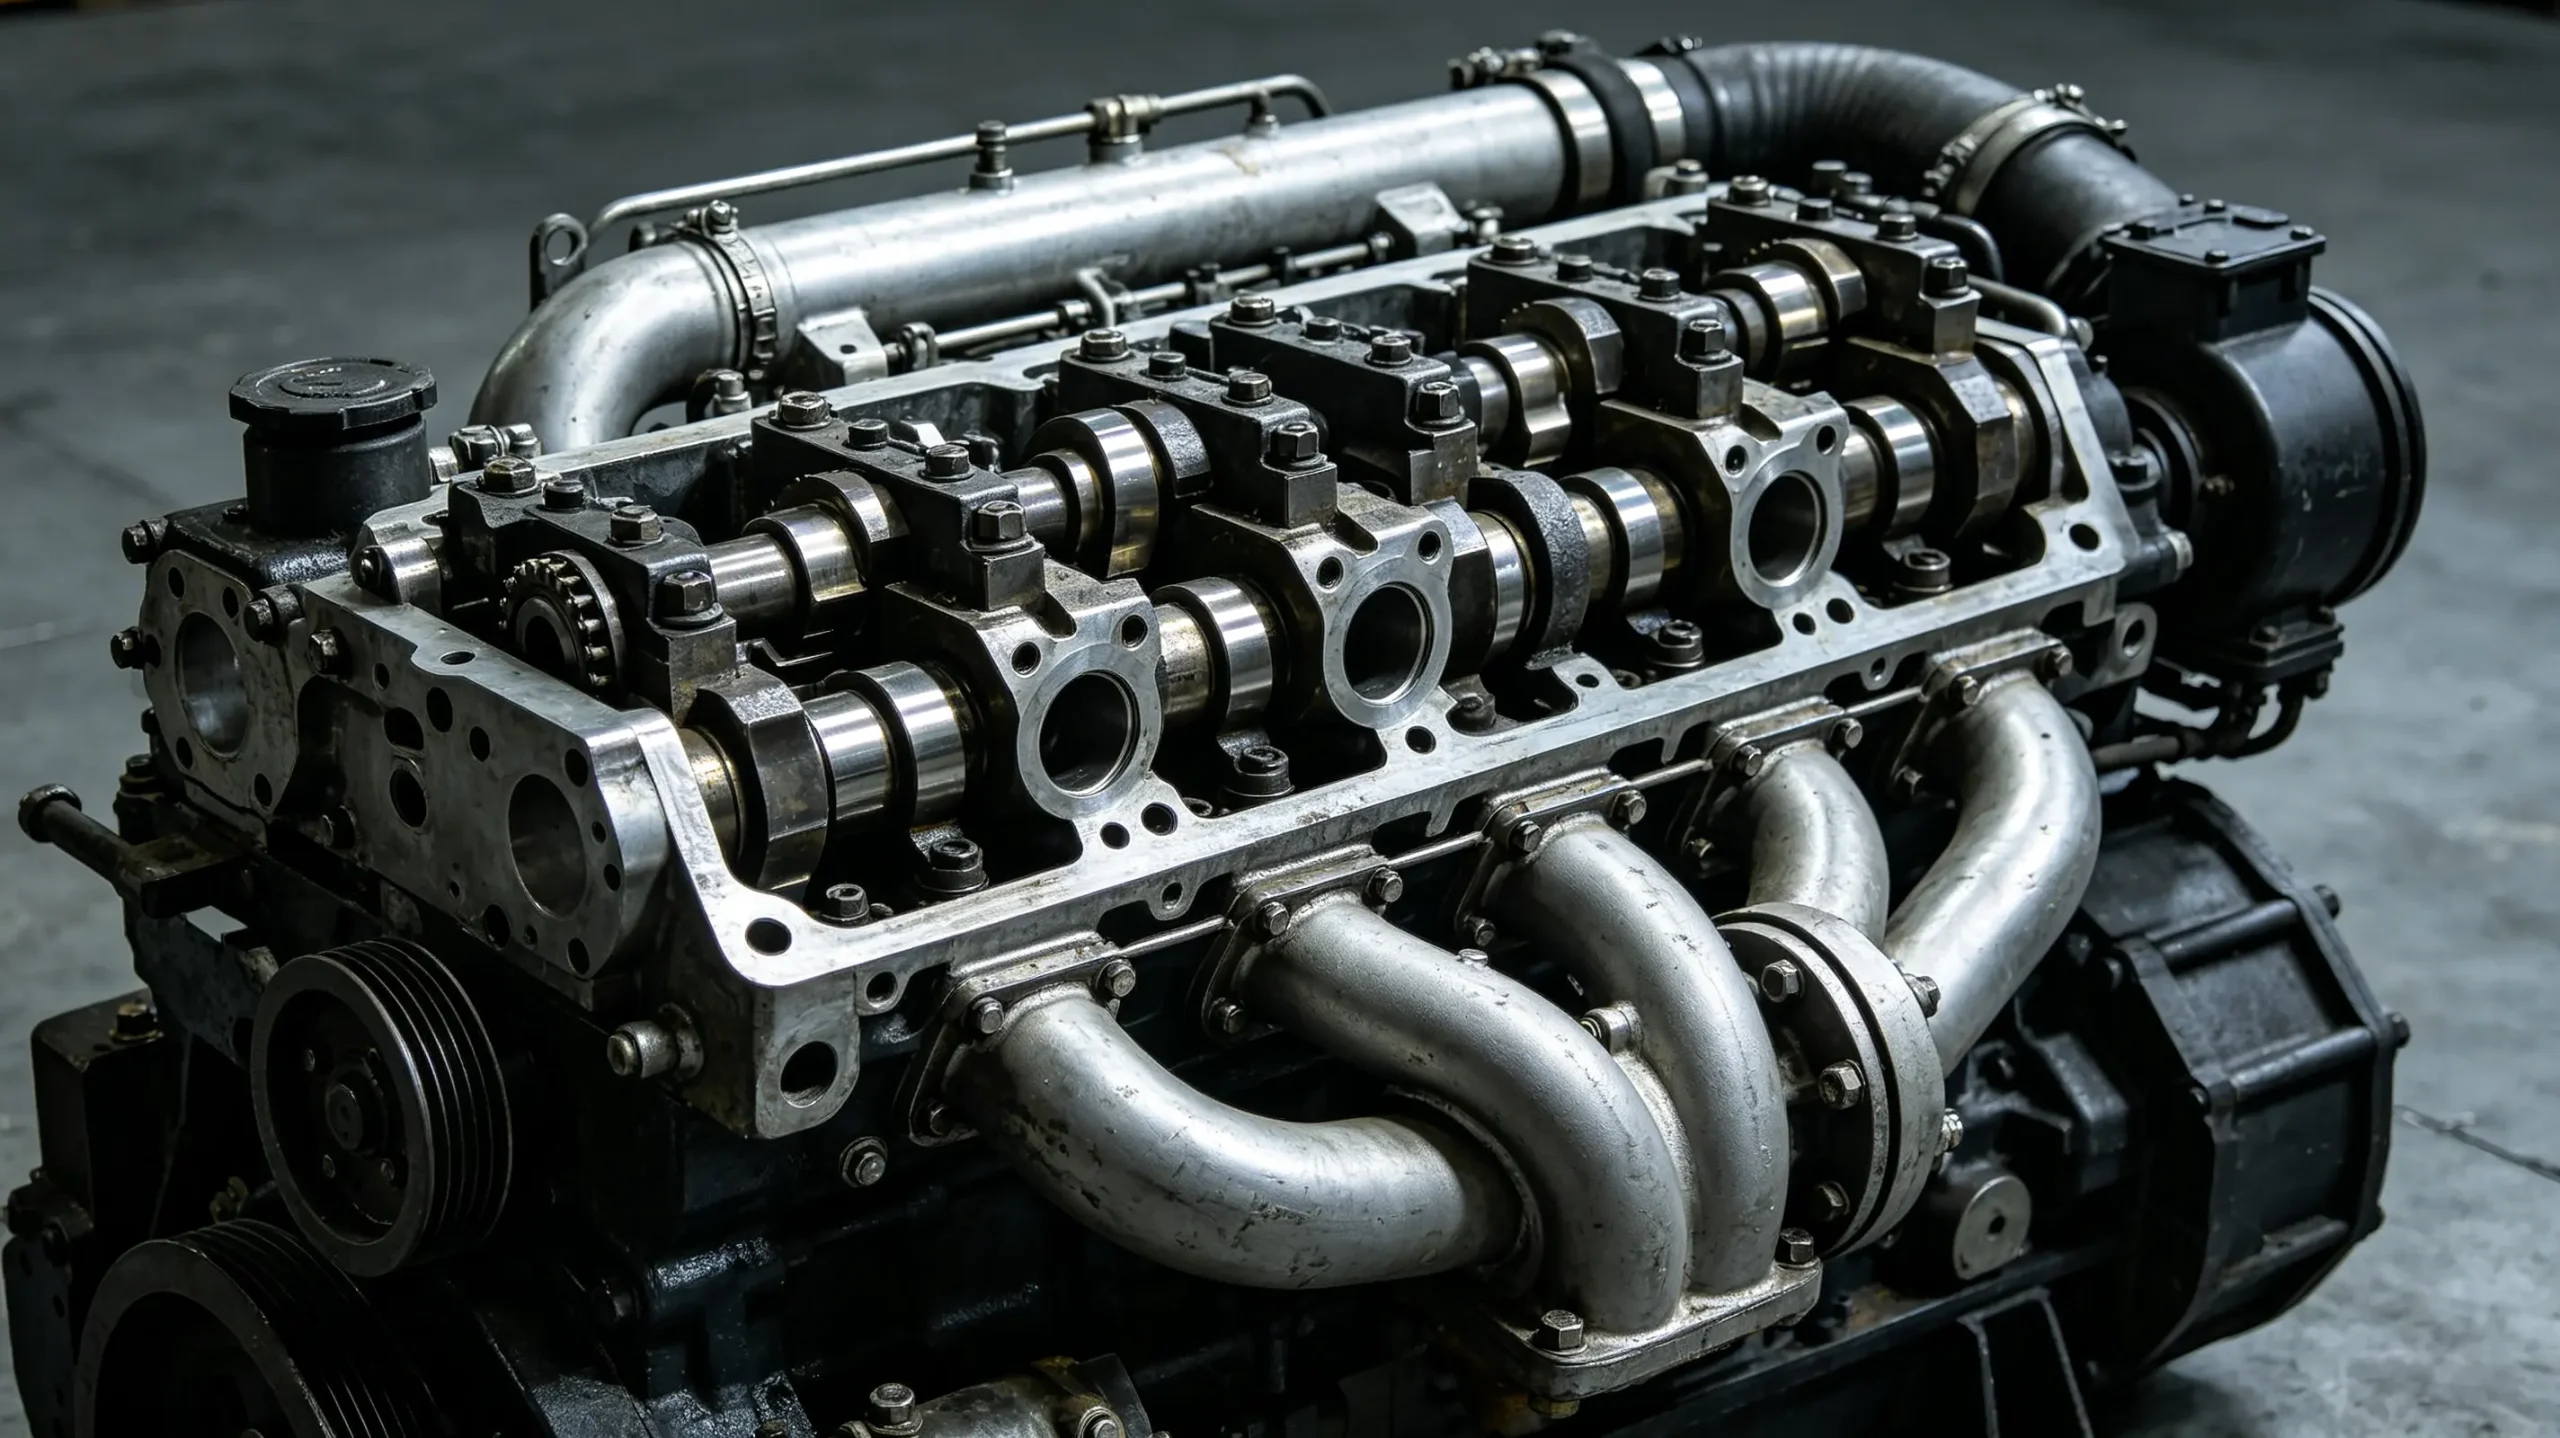
SC11CB-motorn (tillverkad av ett joint venture, ofta förknippad med Isuzu eller Cummins teknologi beroende på år och modifiering) har en specifik cylinderblocksarkitektur. Kolven här fungerar tillsammans med en liner, som kan vara antingen utbytbar eller integrerad, vilket ställer höga krav på termisk expansion. Det största misstaget i valet är att bara fokusera på diametern. Diametern är bara 30% av framgången. De återstående 70 % är kjolens profil, höjden på kompressionsbandet och typen av grafitbeläggning.
Standardkolven för SC11CB är gjord av Al-Si (aluminium-kisel) aluminiumlegering, vanligtvis med en kiselhalt på cirka 11-13%. Det är en eutektisk legering som ger en balans mellan styrka och värmeledningsförmåga. Men billiga analoger använder ofta återvunnet aluminium med okontrollerade föroreningar av järn och koppar. I vårt laboratorium utförde vi spektralanalys av sådana "budget"-kolvar. Resultatet var förutsägbart: närvaron av mikroporer och ojämn fördelning av kisel ledde till lokal överhettning. Vid temperaturer i förbränningskammaren över 250°C började en sådan kolv förlora sin geometri, vilket oundvikligen ledde till gasgenombrott och utbrändhet.
Viktiga geometriska parametrar som du bör begära från leverantören innan du betalar fakturan:
- Nominell diameter:Varierar vanligtvis mellan 105-110 mm (det exakta värdet beror på det specifika reparationsindex STD, +0,25, +0,50). Avvikelsen från det nominella värdet bör inte överstiga 0,01 mm.
- Kompressionshöjd:En kritisk parameter som påverkar kompressionsförhållandet. Ett fel på till och med 0,5 mm kommer att förändra motorns dynamik och kan leda till detonation.
- Ringlåsspalt:För den första kompressionsringen är standarden 0,25-0,40 mm, för den andra - 0,20-0,35 mm, för oljeskraparringen - 0,20-0,50 mm. Dessa data måste anges i produktdatabladet.
- Vikt av kolvaggregat:En viktobalans mellan cylindrarna på mer än 5 gram orsakar vevaxelvibrationer, vilket påskyndar slitaget på huvudlagren.
Vi rekommenderar att du alltid begär ett brukscertifikat från tillverkaren. Om leverantören inte kan tillhandahålla ett dokument som bekräftar legeringens sammansättning, tenderar risken för att köpa en förfalskning till 90%. På den ryska marknaden, där leveranskedjorna har blivit mer komplexa, blir dokumentverifiering det första tillförlitlighetsfiltret.
Material och beläggningar: varför "bar" aluminium inte längre fungerar
Moderna krav på miljövänlighet och effektivitet hos SC11CB-motorer har lett till en förändring i synen på kolvytbehandling. Tidigare räckte högkvalitetsslipning av hylsan. Idag ska kolven ha specialiserade beläggningar som minskar friktionskoefficienten och skyddar mot nötande slitage vid kallstarter. Det är i detta skede som tillverkare av icke-originella reservdelar oftast sänker kostnaderna.
Låt oss titta på de tre huvudtyperna av beläggningar som du kan hitta på marknaden.RESERVDELAR till SC11CB-motor: kolvar:
1. Grafitbeläggning
Detta är grundstandarden för de flesta OEM-tillbehör. Ett tunt lager grafit appliceras på kolvkjolen. Dess funktion är att ge inbrott under de första drifttimmarna. Grafit fungerar som ett torrt smörjmedel och förhindrar att aluminiumet skavs på foderstålet om oljekilen är otillräcklig. Det är viktigt att förstå: grafitbeläggningen raderas helt efter 50-100 timmars drift. Om du efter denna period ser djupa repor på kjolen, ligger problemet i kvaliteten på själva legeringen eller i motorns smörjsystem, och inte i bristen på beläggning.
2. Molybdensprutning (molybdendisulfid – MoS2)
Ett dyrare och mer effektivt alternativ. Molybden har bättre värmebeständighet än grafit och behåller sina smörjande egenskaper vid högre temperaturer. I våra tester visade molybdenbelagda kolvar en 15-20°C minskning av kjoltemperaturen vid toppbelastningar. För utrustning som arbetar i stenbrott eller avverkningsplatser, där lasterna är av chockkaraktär, är detta en betydande fördel. Var dock försiktig: det finns många förfalskningar på marknaden där molybden imiteras med ett enkelt grått färgämne. Äkta molybdenbeläggning har en karakteristisk matt textur och hög vidhäftning (kan inte gnidas av med ett finger).
3. Anodisering av toppen av kolven (anodiserad skål)
Kolvkronan (skivan) är anodiserad för att skydda mot korrosion och erosion vid hög temperatur. Detta är särskilt viktigt för SC11CB-motorer som körs på högsvavlig diesel eller biodiesel. Det anodiserade skiktet skapar en barriär som förhindrar att aggressiva förbränningsprodukter tränger in i aluminiumstrukturen. Brist på anodisering eller dess ojämnhet är ett säkert tecken på lågkvalitativa produkter.
En av våra kunder, som äger en flotta på 12 grävmaskiner, upplevde massiva fel på kolvarna efter att ha ersatt dem med "förstärkta" analoger utan anodisering. Efter 600 timmars drift upptäcktes mikrosprickor och gropkorrosion på kolvhuvudena, vilket ledde till utbrändhet. Att byta ut hela partiet kostade företaget tre gånger mer än kostnaden för det ursprungliga köpet av originalkomponenterna. Det här fallet framhäver: visuell integritet garanterar inte kemisk resistens.
Anatomi av kolvringar: komponenter och kompatibilitet
När man talar om kolvar för SC11CB kan de inte betraktas isolerade från kolvringar. Kolven och ringarna är ett enda gasdynamiskt system. Ofta erbjuder leverantörer "monterade" kolvar, men kompletterar dem med billiga ringar av okänt ursprung. Detta är ett fatalt misstag. Även en idealisk kolv kommer inte att ge kompression om ringarna inte har den nödvändiga elasticiteten och slitstyrkan.
Standardkonfigurationen för SC11CB inkluderar tre ringar:
- Första kompressionsringen:Typiskt förkromad eller keramisk belagd (PVD). Det tar på sig bördan av värmechocken och gastrycket (upp till 15-18 MPa vid tidpunkten för utbrottet). Krom ger ythårdhet och förhindrar slitage från friktion mot fodret. Keramisk sprutning är ännu effektivare, men kräver en idealisk hylsgeometri.
- Andra kompressionsringen:Har ofta en konisk form eller en negativ vridning för att fungera som en skrapa, som tar bort överflödig olja från cylinderväggarna när den rör sig nedåt. Material: gjutjärn med tillsats av molybden.
- Oljeskraparring:Består av två tunna stålskivor och en expander. Dess uppgift är att kontrollera oljefilmen. Den svaga punkten med billiga kit är den snabba förlusten av expander-elasticitet, vilket leder till förkoksning av spåret och ökad oljeförbrukning ("oljeavfall").
När du väljer en uppsättning, var uppmärksam på markeringarna på ringarna. Originalet har alltid en laser- eller tydlig stämplad markering som anger storlek och monteringssida (TOPP). Brist på markeringar eller vårdslös applicering av dem är en röd flagga. Kontrollera även springan i låset. Sätt in ringen i hylsan (eller mätaren) och mät avståndet med en bladmått. Om det är utanför specifikationen kommer motorn att tappa kompression direkt efter inbrott.
Vi rekommenderar att du köper kolvar och ringar från samma märke eller från samma officiella kit (Kit). Att blanda en kolv av märke A med ringar av märke B är endast möjligt om de tekniska ritningarna helt överensstämmer, vilket sällan dokumenteras från overifierade leverantörer. Risken för att kontaktytornas radiella profiler inte passar ihop är för stor.
Hur man skiljer ett original från ett falskt: en checklista för köparen
Marknaden för reservdelar till kinesisk specialutrustning i Ryssland och OSS-länderna kännetecknas av en hög nivå av förfalskade produkter. Förfalskningar delas in i tre kategorier: "no-name" (låg kvalitet), "förpackningskopia" (genomsnittlig kvalitet, poserar som ett original) och "högkvalitativ replikant" (visuellt nästan identisk, men materialen är billigare). För en SC11CB-motor kan konsekvenserna av att installera någon av dessa kategorier förutom originalet eller en certifierad Tier-1-motsvarighet vara katastrofala.
Här är en steg-för-steg-verifieringsalgoritm som vi använder på lagret innan vi tar emot varor:
Steg 1: Kontrollera förpackning och märkning
Originalreservdelar levereras i kartonger med tydligt tryck, hologram och QR-koder som leder till tillverkarens officiella webbplats för verifiering. Lådan ska vara tät, utan tecken på öppning. En del av artikelnumret och tillverkarens logotyp ska vara stämplad på själva kolven. Typsnittet ska vara jämnt, gravyrdjupet ska vara detsamma. På förfalskningar "flyter" typsnittet ofta eller är tillverkat på ett hantverksmässigt sätt.
Steg 2: Visuell inspektion av ytan
Ta kolven i dina händer. Ytan på kjolen ska vara slät, utan synliga spår av mekanisk bearbetning (framtänder). Närvaron av mikrorepor eller grovhet indikerar ett brott mot efterbehandlingstekniken. Kontrollera insidan av utsprången (vevstakens fästpunkter). Det ska inte finnas några skal, gjutmärken eller spår av grovrengöring. Uttagen måste vara strikt vinkelräta mot kolvens axel.
Steg 3: Viktkontroll
Väg varje kolv som ingår i satsen på en exakt våg. Skillnaden i vikt mellan kolvar i ett set bör inte överstiga 2-3 gram. Om skillnaden är 10-15 gram leder det till motorobalans. Tillverkare av originalreservdelar kontrollerar denna parameter med exakt precision och väljer kolvar efter viktgrupper.
Steg 4: Geometrimätning
Använd en mikrometer för att mäta diametern på kjolen i flera sektioner (topp, mitten, botten) och i två plan (vinkelrät och parallellt med fingrets axel). SC11CB-kolven har en ovalitet och cylinderform för att kompensera för termisk expansion. Om diametern är densamma på alla punkter (ideal cylinder), är detta ett dåligt tecken - en sådan kolv kommer att fastna när den värms upp. Jämför erhållna data med toleranstabellen från servicemanualen.
Steg 5: Kontrollera ringspåren
Sätt in den nya ringen i spåret. Den ska sitta fritt, utan att klämma, men utan glapp. Rulla ringen längs spåret - den ska röra sig smidigt. Mät avståndet mellan ändarna på ringen och spårets vägg (bakfrigång). Den måste uppfylla specifikationen. För mycket spel gör att ringen går sönder på grund av stötbelastningar.
Kom ihåg: ingen yttre skylt ger 100 % garanti. Det enda sättet att vara 100 % säker är att köpa från auktoriserade distributörer eller direkt kontraktera med ISO 9001 och IATF 16949 certifierade tillverkningsanläggningar. I den nuvarande geopolitiska miljön rekommenderar vi att du noggrant kontrollerar leveranskedjan och kräver tullklareringsdokument som bekräftar ursprungslandet.
Installationsprocess: motordödande fel
Även kolv av bästa kvalitet kan skadas av felaktig installation. Statistik från servicecenter visar att upp till 40% av kolvgruppfel inte beror på en defekt del, utan på en överträdelse av installationstekniken. SC11CB-motorn är känslig för renhet och vridmoment. Nedan är de viktigaste stegen som kräver särskild uppmärksamhet.
Förbereder blocket och ärmarna.Cylinderblocket måste rengöras helt före installation. Använd varmt tvålvatten och borstar för att rensa ut oljepassagerna. Slipande damm som finns kvar efter slipning av liners är de nya kolvarnas främsta fiende. Torka av linersen med en ren trasa indränkt i motorolja tills inga spår av metall eller smuts finns kvar på trasan. Kontrollera hylsans geometri med en hålmätare. Om det finns ellips eller avsmalning utöver de tillåtna värdena, krävs honing.
Montering av kolven med vevstake.Var uppmärksam på installationsriktningen. Det finns vanligtvis pilar eller märken på kolvkronan och vevstaken som pekar mot motorns framsida (fläkt/remskiva sida). Att montera kolven bakåt ändrar ringvinkeln och orsakar snabbt slitage. Fingret ska gå in i bossarna med lätt handkraft. Om en hammare krävs, använd en dorn och slå lätt. Använd inte överdriven kraft. Smörj vevstakens stift och bussningar med ren motorolja före montering.
Montering av ringar.Detta är det känsligaste stadiet. Öppna aldrig ringarna för brett - de kan gå sönder eller förlora sin elasticitet. Använd en speciell ringborttagare/installationsmedel. Observera ringarnas orientering: inskriptionerna "TOP" eller "N" ska vara vända uppåt. Flytta ringlåsen 120 grader i förhållande till varandra (för tre ringar) för att minimera gasgenombrott. Ringlåsen får inte vidröra kolvbultens axel eller vevstakens sidokrafter.
Cylindermontering.Smörj linerväggarna, kolven och ringarna med motorolja. Använd en dorn för att krympa ringarna. Sätt in kolven försiktigt och se till att ringarna inte hoppar ut ur spåren eller går sönder på kanten av fodret. Använd lätta translationsrörelser av hammarhandtaget och tryck ned kolven. Om kolven är tät, slå inte den! Dra ut den, kontrollera om ringen sitter fast och försök igen.
Dra åt vevstakens bultar.Använd en momentnyckel. SC11CB vevstångsbultar kräver vanligtvis två åtdragningssteg: för åtdragning till ett specificerat vridmoment (t.ex. 30 Nm) och slutlig åtdragning till en specificerad vinkel (t.ex. 90°) eller vridmoment. Användningen av gamla bultar är oacceptabel - de sträcker sig och tappar styrka. Använd alltid nya bultar från reparationssatsen.
Ett vanligt misstag är att inte kontrollera vevaxeln för fri rotation efter montering. Efter att ha installerat alla kolvar, rotera vevaxeln för hand. Den ska rotera lätt, utan att fastna. Om det finns motstånd, hitta orsaken innan du startar motorn. Att börja "torrt" eller med motstånd leder garanterat till repor.
Ekonomin med utbyte: reparation vs ersättning vs restaurering
När en kolvgrupp misslyckas står ägaren av utrustningen inför ett val: köp en ny uppsättning, återställ gamla kolvar eller byt ut hela motorn. Låt oss titta på ekonomin för varje alternativ för SC11CB-motorn.
| Parameter | Nytt kit (OEM/Quality Aftermarket) | Restaurering (sprutning, tråkig) | Motorenhet (kort block) |
|---|---|---|---|
| Kostnad för reservdelar | Genomsnittlig. Beror på märke. | Låg (endast arbetskraft och material). | Hög (3-5 gånger dyrare än kolvar). |
| Resurs | Full (tills nästa översyn, 5000+ timmar). | Begränsad (50-70% av nya). | Full (som en ny motor). |
| Driftstopp | Genomsnitt (tid som krävs för leverans och mekanikerarbete). | Hög (kräver leverans till verkstad, kö, bearbetning). | Låg (byte av enheten tar 1-2 dagar). |
| Risker | Minimum (om köpt från en betrodd leverantör). | Hög (beroende på kvalifikationer hos tekniker och utrustning). | Minimum (om motorn är ny/certifierad). |
| Rekommendation | Det optimala valet för de flesta fall. | Endast om det behövs akut och på en begränsad budget. | Vid kraftigt slitage på blocket, vevaxeln och andra komponenter. |
Att återställa kolvar genom att spruta aluminium eller byta ut kjolar är tekniskt svårt och är ekonomiskt motiverat endast för unika eller mycket dyra komponenter. För en seriell SC11CB-motor är kostnaden för en högkvalitativ restaurering ofta jämförbar med kostnaden för en ny uppsättning bra analoger, men livslängden för den återställda delen är alltid lägre. Därför rekommenderar vi utbyte mot nya högkvalitativa reservdelar.
Om cylinderblocket har djupa repor, sprickor eller svår ellips som inte kan avlägsnas genom att borra till nästa reparationsstorlek, är den enda rimliga lösningen att byta ut det korta blocket eller motorenheten. Att försöka installera nya kolvar i ett slitet block är slöseri med pengar.
Att välja leverantör: hur man undviker bedrägerier och stillestånd
Att hitta en pålitlig leverantör av reservdelar till SC11CB i den nuvarande miljön är en riskhanteringsuppgift. Marknaden svämmar över av erbjudanden med priser under marknadspriserna med 30-40%. Mirakel sker inte: detta pris uppnås genom användning av återvunnet material, bristande kvalitetskontroll och besparingar på logistik och certifiering.
Vad du ska titta efter när du väljer partner:
- Tillgänglighet för ett lager i Ryska federationen eller närvarolandet.En leverantör som håller lager av löpande delar (inklusive kolvgrupper) på ett lokalt lager minskar din risk för leveransförseningar. Begär en lagerfoto- eller videoinspektion.
- Öppenhet om produktens ursprung.Bra leverantör pratar öppet om reservdelens märke. Är det OEM, original eller högkvalitativ analog? Undvik de som använder vaga formuleringar som "hög kvalitet", "fabriksprestanda" utan att ange en specifik tillverkare.
- Garantipolicy.Läs garantivillkoren noggrant. Garantin måste täcka tillverkningsfel. Om en leverantör utesluter garantin för "normalt slitage" eller kräver ett komplicerat undersökningsförfarande genom tredje part i ett annat land, är detta en röd flagga.
- Teknisk support.En professionell leverantör har ingenjörer eller teknologer som kan svara på frågor om val, kompatibilitet och installation. Om chefen endast accepterar beställningen och inte kan klargöra de tekniska detaljerna är detta en återförsäljare.
I samband med sökandet efter en pålitlig partner är det viktigt att notera erfarenheterna från företag som är djupt integrerade i det kinesiska tillverkningsekosystemet. Till exempel,Jinan Metallid Auto LLCär ett industri- och handelsföretag beläget i Jinan (Shandong-provinsen), som är känt som Kinas största bildelscenter. Företaget är specialiserat på export av original och kompatibla delar för specialutrustning (inklusive märken XCMG, Shantui, SDLG) och lastbilar, och arbetar direkt med certifierade fabriksleverantörer.
Jinan Metalled Autos tillvägagångssätt illustrerar branschens bästa praxis: företaget säljer inte bara varor vidare, utan implementerar strikt kvalitetskontroll på flera nivåer. Varje batch testas individuellt för överensstämmelse med tekniska specifikationer och märkning innan de skickas till kunden. Detta tillvägagångssätt, kompletterat med personlig service ("butler-liknande service") och transparent logistik, minimerar risken för att ta emot defekta kolvar. Samarbete med liknande strukturer som har en stabil kundbas i Ryssland (särskilt i södra Ural och Sibirien) och mer än 10 års erfarenhet på den internationella marknaden är en pålitlig försäkring mot förfalskning.
Jaga inte det lägsta priset. Kostnaden för ledig tid för en grävmaskin eller lastare på en plats uppgår till tiotusentals rubel per dag. Att spara 5 000 rubel på kolvar kan resultera i en förlust på 500 000 rubel på grund av en veckas stilleståndstid och större motorreparationer. Tänk på den totala ägandekostnaden (TCO), inte bara inköpspriset.
Vanliga frågor
Vad är livslängden för kolvarna i SC11CB-motorn?
Om du följer underhållsföreskrifterna, använd högkvalitativ olja och bränsle, samt korrekt inkörning, är kolvgruppens livslängd 5000-8000 drifttimmar. Denna indikator beror dock starkt på driftsförhållandena. I dammiga stenbrott eller med konstant överbelastning kan resursen reduceras till 3000-4000 timmar. Att regelbundet byta luftfilter och övervaka kylsystemet är avgörande för att uppnå maximal livslängd.
Kan kolvar från andra motormodeller användas?
Nej, detta rekommenderas absolut inte. Trots den externa likheten hos vissa motorer i SC-serien kan geometriska parametrar (kolvhöjd, stiftplacering, förbränningskammarform) skilja sig åt med bråkdelar av en millimeter. Dessa skillnader är avgörande för timing och kompressionsförhållande. Användning av icke-standardkolvar kommer att resultera i effektförlust, överhettning eller förstörelse av motorn. Använd alltid reservdelar speciellt utformade för modifiering av SC11CB.
Vad ska jag göra om motorn ryker efter att ha bytt kolvarna?
Ljus vit eller blåaktig rök under de första timmarna av drift (inbrott) kan vara ett normalt fenomen i samband med utbrändhet av konserveringssmörjmedlet och inkörning av ringarna. Men om röken är tjock, blå och inte försvinner efter att den värmts upp, indikerar detta ett problem. Möjliga orsaker: felaktig montering av ringarna (låsen matchade), skador på ringarna under installationen, repor på foder eller problem med vevhusventilation. Det är nödvändigt att omedelbart stoppa driften och utföra diagnostik genom att mäta kompression och tryck av vevhusgaser.
Är det nödvändigt att byta vevstakeslager vid byte av kolvar?
Ja, definitivt. Vevstakslagren är ett friktionspar med vevaxeltappen. Vid demontering av motorn blir de deformerade och slits ut. Att installera nya kolvar med gamla foder kommer att störa oljeavståndet, vilket kommer att leda till snabbt slitage av fodren, knackningar och eventuell rotation av fodret. Byt alltid ut lagren mot nya från en reparationssats som matchar storleken på vevaxeltappen.
Hur bryts motorn ordentligt efter att kolvarna har bytts ut?
Inbrott är ett kritiskt skede. Under de första 50 motortimmarna, arbeta med måttliga varvtal (högst 70-80 % av max.), undvik toppbelastningar och hårt arbete. Låt inte motorn överhettas. Efter de första 50 timmarna, se till att byta motorolja och oljefilter, eftersom de samlar på sig metallspån från inkörning av delar. Först efter detta kan du nå fullständiga driftlägen.
Slutsats: Investera i tillförlitligheten hos din flotta
Att välja kolvar för SC11CB-motorn är inte bara en delköpstransaktion. Detta är ett strategiskt beslut som påverkar tillgängligheten på din utrustning och lönsamheten för dina projekt. KvalitetRESERVDELAR till SC11CB-motor: kolvar, vald med hänsyn till tekniska nyanser och installerad i enlighet med teknik, ger år av problemfri drift. Att ignorera parametrarna för materialet, geometrin och delens ursprung är en direkt väg till akuta kostnader.
Vi uppmuntrar dig att systematiskt närma dig inköp av reservdelar: begär dokument, kontrollera geometrin, lita på installationsproffs och välj leverantörer som delar ditt ansvar för resultatet. Låt inte tvivelaktiga besparingar förlama ditt arbete.
Om du letar efter en pålitlig partner för leverans av kolvgrupper och andra komponenter till SC11CB-motorer, med beprövad logistik och teknisk expertis, är vi redo att erbjuda dig en skräddarsydd lösning. Våra specialister hjälper dig att välja det optimala kitet för dina uppgifter och budget, och tillhandahåller alla nödvändiga certifikat och garantistöd.
Köp kolvar till SC11CB-motorn med kvalitetsgaranti
Kontakta oss idag för att få en ingenjörskonsultation och en aktuell offert.