RESERVDELAR till LW500-lastare: tand
2026-07-17
- LW500 lastarskoptand: ett kritiskt element för lönsamma schaktoperationer
- Tekniska specifikationer och krav på tandmaterial för LW500
- Original XCMG vs eftermarknad: en ärlig analys av risker och fördelar
- Hur man korrekt identifierar och beställer en tand för din modell
- Instruktioner för byte och service av skoptänder
- Logistik och leverantörsval: hur man undviker stillestånd
- Ekonomisk motivering för att investera i kvalitetsreservdelar
- Vanliga frågor
- Slutsats: Ditt nästa steg mot drifttid
LW500 lastarskoptand: ett kritiskt element för lönsamma schaktoperationer
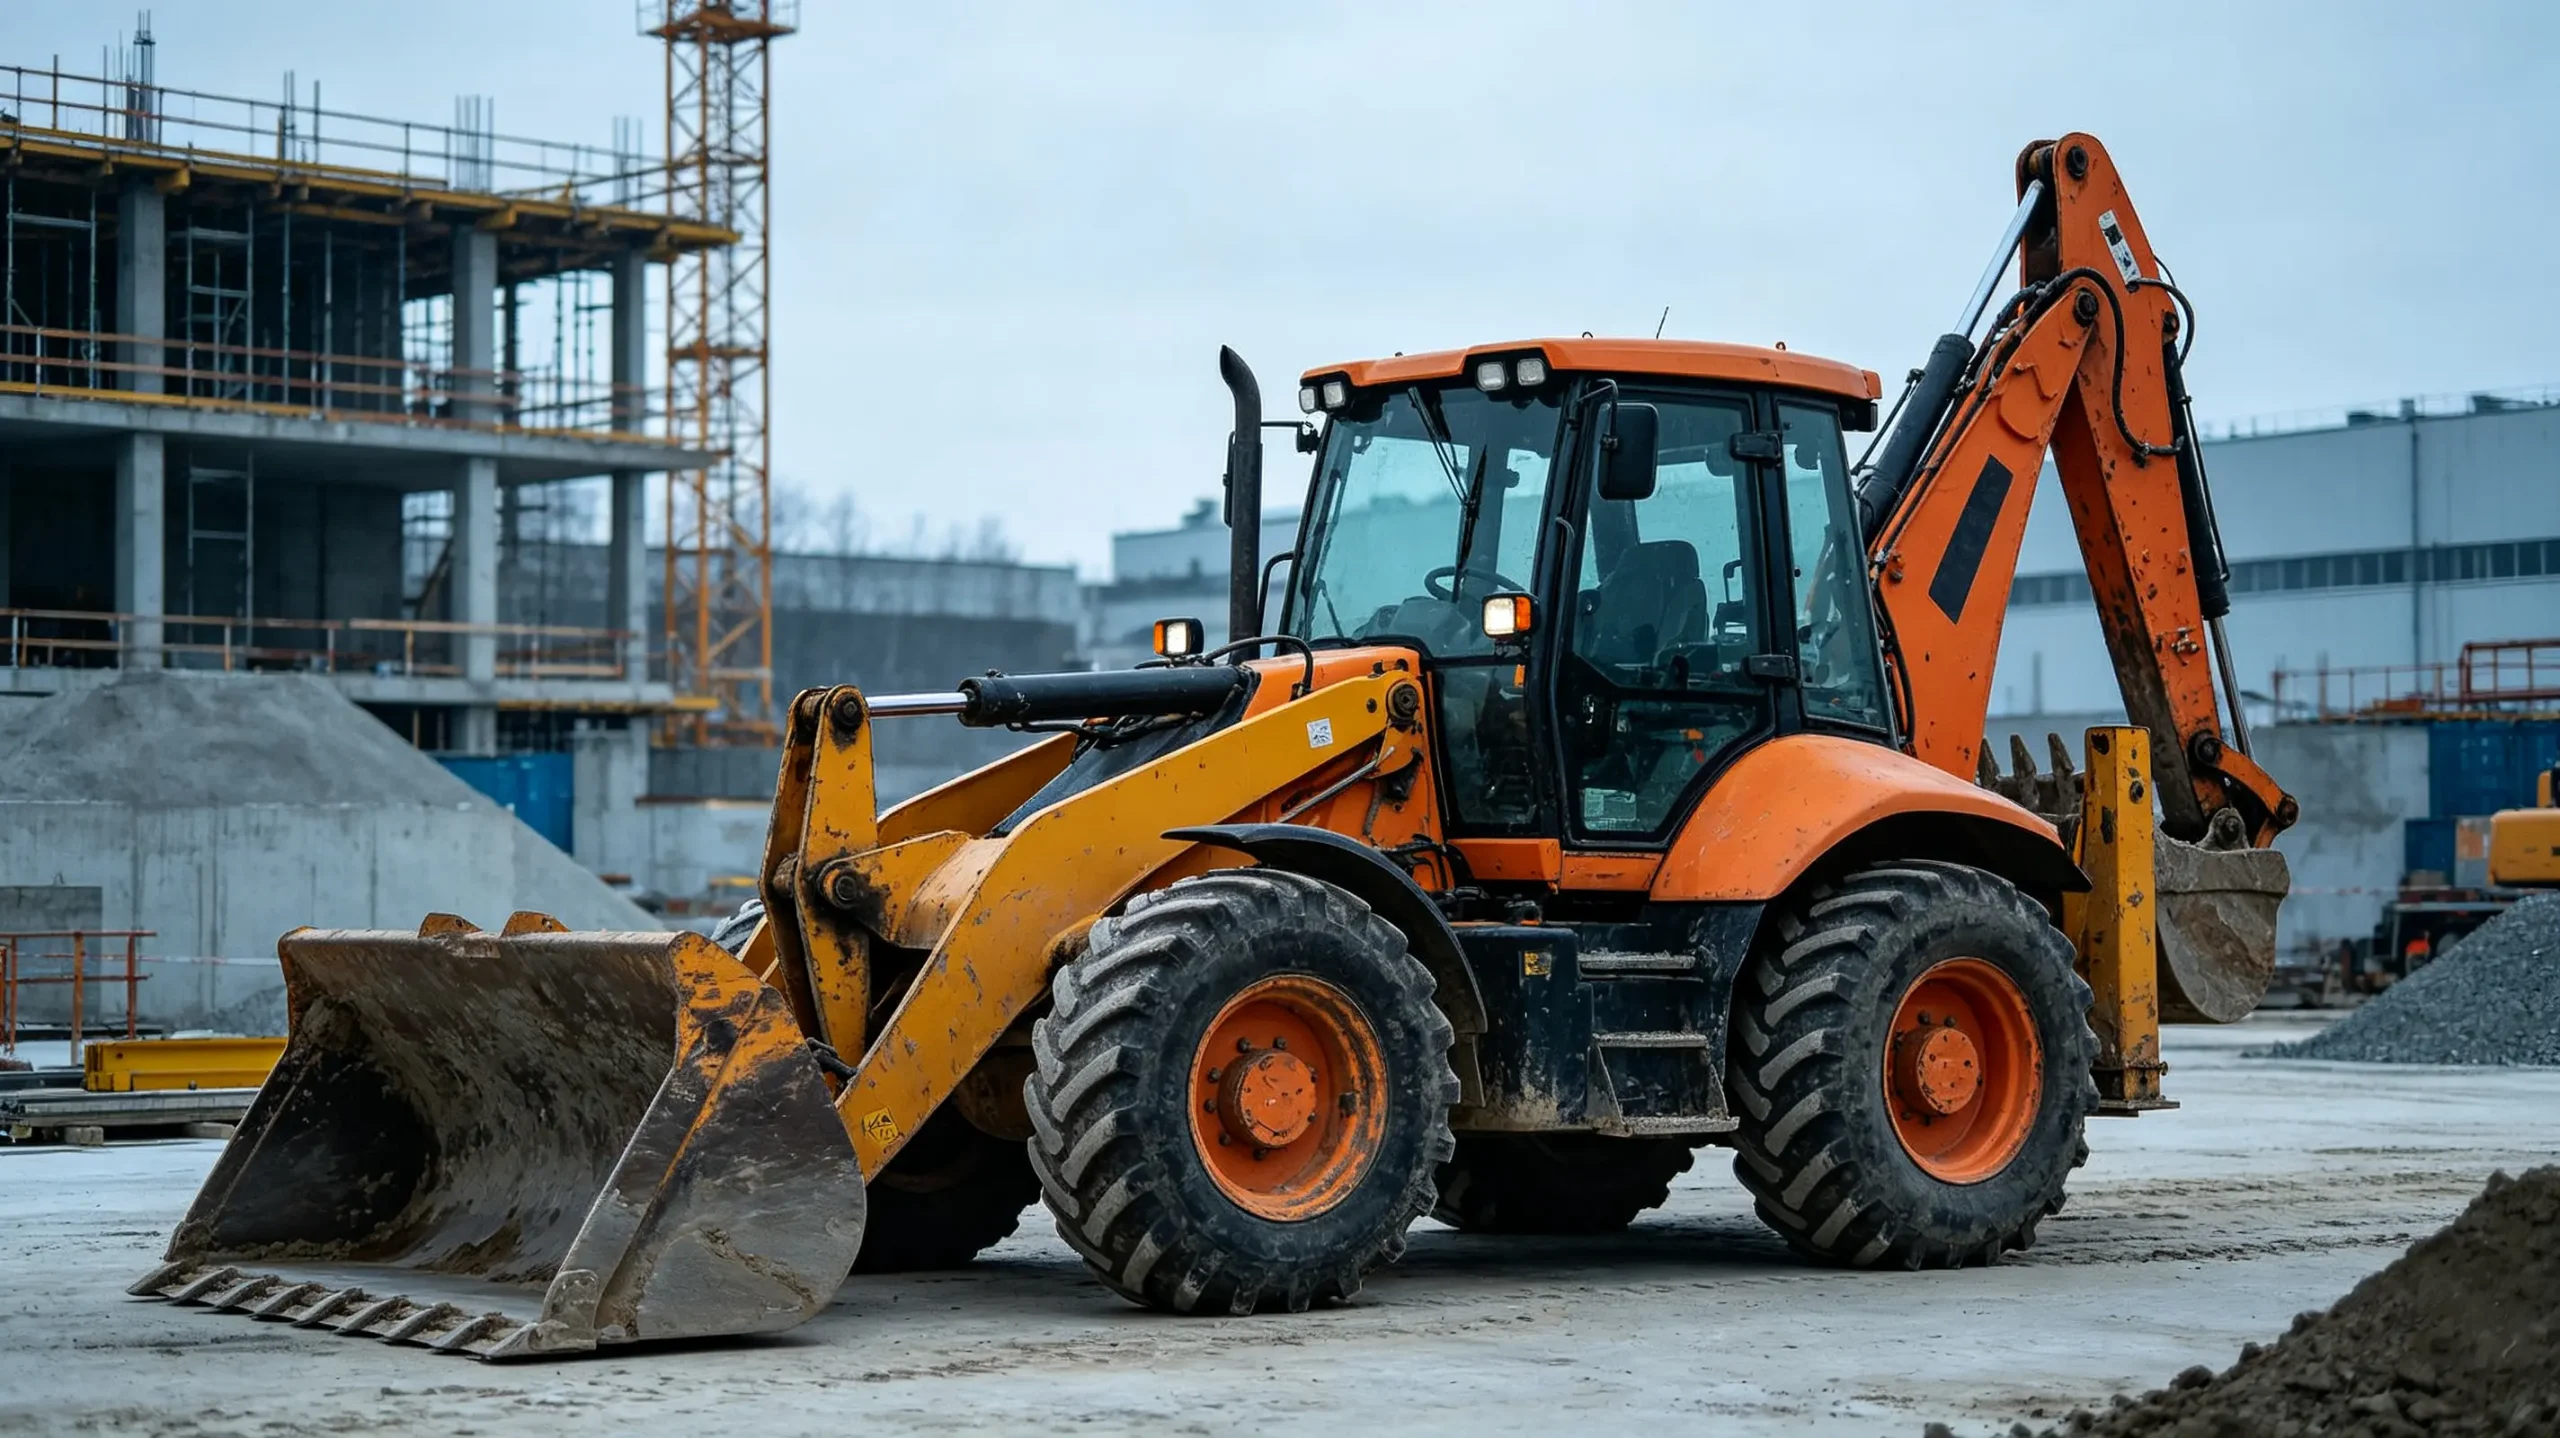
Slitage av skoptand är inte bara en teknisk detalj, utan en direkt indikator på effektiviteten hos din flotta av specialutrustning. När vi servar frontlastare XCMG modell LW500 har vi upprepade gånger stött på en situation där bytet av en sliten tand försenades i veckor på grund av logistiska svårigheter eller felaktigt val av en analog. Resultatet var alltid förutsägbart och smärtsamt för budgeten: en minskning av schaktningsproduktiviteten med 15–20 %, ökad hydrauloljeförbrukning på grund av överbelastning av lyftcylindrarna och, allra farligast, deformation av själva skopans skärkant. Att reparera en skopa kostar 3–5 gånger mer än att byta ut en uppsättning tänder i tid.
Sök efter pålitligRESERVDELAR till LW500-lastare: tandkräver en förståelse för inte bara delens geometri, utan även legeringens metallurgiska egenskaper. Marknaden är mättad med förslag där visuell likhet döljer stålets låga kvalitet. Den här artikeln skrevs av ingenjörer som arbetar med redskapskomponenter varje dag. Vi kommer att titta på hur man skiljer originalet från förfalskningen, vilka hårdhetsstandarder (HRC) är obligatoriska för tuffa driftsförhållanden i Ryssland och OSS, och varför valet av leverantör bör baseras på tillgängligheten av GOST- och EAC-överensstämmelsecertifikat, och inte bara på lågt pris.
Om du hanterar en flotta av anläggningsmaskiner är ditt mål att minimera stilleståndstiden. En korrekt vald tand ökar livslängden på hela fästenheten. I de följande avsnitten kommer vi att titta i detalj på de tekniska specifikationerna, installationsmetoderna och kriterierna för att välja en leverantör som ser till att de nödvändiga artiklarna finns i lager.
Tekniska specifikationer och krav på tandmaterial för LW500
Frontlastaren XCMG LW500 (och dess modifieringar, såsom LW500KN, LW500HV) tillhör klassen medelstarka maskiner (5 ton). Detta innebär att skoptänderna utsätts för enorma stötar och nötande belastningar. Vid arbete med tät jord, stenar eller frusen jord kan trycket på tandspetsen överstiga 100 MPa. Vanligt konstruktionsstål under sådana förhållanden deformeras eller flisar inom några timmar efter drift.
De viktigaste parametrarna när du väljer en reservdel är stålkvaliteten och metoden för dess värmebehandling. För LW500-lastartänder är industristandarden att använda låglegerat borstål, oftast 40CrNiMo-kvalitet eller internationellt graderade B275/B360-ekvivalenter. Den kemiska sammansättningen i sig garanterar dock inte hållbarhet. Härdning spelar en avgörande roll.
Tandkroppens hårdhet bör vara i intervallet 45–50 HRC för att säkerställa seghet och böjmotstånd. Om en tand är för hård (över 55 HRC) blir den skör och kan gå av när den träffar en sten. Om den är för mjuk (under 40 HRC), kommer den snabbt att slitas av och förvandlas till "tvål", vilket gör att skopan glider och förlorar materialplockningseffektiviteten. Tandspetsen (arbetsdelen) utsätts ofta för ytterligare ytbeläggning med hårdmetallmaterial eller har en zon med ökad hårdhet upp till 55–58 HRC.
Det är viktigt att ta hänsyn till adapterns geometri. Tanden till LW500 måste perfekt matcha sitsen på skopkanten. Även ett mikroskopiskt mellanrum på 1–2 mm leder till "backlash"-effekten. Med varje grävcykel träffar tanden adaptern och förstör monteringshålen och själva metallstrukturen. Detta fenomen kallas trötthetssvikt. Vi har sett fall där kunder har tappat hela delar av en skopskär under en säsong på grund av dålig stämpling av en ooriginell tand.
Fästsystemet varierar också. För LW500 är de två vanligaste typerna:
- Bultfäste:Tanden fixeras med höghållfasta bultar av hållfasthetsklass 10.9 eller 12.9. Fördelen är möjligheten att snabbt byta ut den i fält. Nackdelen är behovet av att regelbundet kontrollera åtdragningsmomentet, eftersom vibrationer försvagar anslutningarna.
- Svetsad infästning (eller kombinerad):Vissa modifieringar använder svetsade sömmar tillsammans med mekanisk fixering. Detta ger en tätare passform, men kräver en svetsare och en skicklig operatör för att utföra bytet.
Vid beställningRESERVDELAR till LW500-lastare: tandKontrollera alltid monteringstypen för din specifika skopmodifiering. Det finns inga universella lösningar här. Ett fel vid val av typ av fäste kommer att göra installationen omöjlig utan allvarlig ändring av skopan med en vinkelslip och svetsning, vilket är oacceptabelt för att upprätthålla garantiåtaganden och strukturell styrka.
Original XCMG vs eftermarknad: en ärlig analys av risker och fördelar
Frågan "vad ska man välja: original eller analog?" är det vanligaste i våra konsultationer. Låt oss titta på det utan marknadsföringsfluff, baserat på fakta och ekonomi för att äga utrustning.
Original XCMG reservdelarTillverkad i ISO 9001 certifierade fabriker och föremål för strikt kvalitetskontroll. Varje tand är lasermärkt med ett batchnummer, vilket gör att du kan spåra produktionshistoriken. Metallen genomgår ultraljudstestning för inre defekter. Priset på en originaltand kan vara 40–60 % högre än den genomsnittliga kinesiska motsvarigheten. Däremot betalar du för förutsägbarhet. Livslängden för originaltanden under genomsnittliga slipförhållanden är 800–1200 drifttimmar.
Eftermarknad (icke-original reservdelar)Detta är ett enormt marknadssegment. Det finns både högkvalitativa tillverkare som levererar produkter till andrahandsmarknaden i Europa och USA, samt garageverkstäder som använder smält skrot. Problemet är att de visuellt är nästan identiska.
Vi genomförde interna tester av tre typer av tänder för LW500: den ursprungliga XCMG, en högkvalitativ märkesanalog (med CE-certifikat) och en billig produkt utan namn. Resultaten efter 500 timmars arbete i ett krossat stenbrott var följande:
| Parameter | Original XCMG | Högkvalitativ analog (märke) | Billigt no-name |
|---|---|---|---|
| Slitlängd (mm) | 12 mm | 15 mm | 35 mm |
| Geometri Deformation | Saknas | Minimum | Signifikant (krökning) |
| Monteringshålens skick | Perfekt | Mindre utgång | Trasig, kräver borrning |
| Risk för att skopan går sönder | Låg | Medium | Hög |
Som du kan se från tabellen sparar en billig analog pengar endast vid köptillfället. Efter 500 timmar måste du inte bara byta ut tänderna, utan eventuellt reparera skopan. En högkvalitativ analog är en kompromiss. Den är lämplig för lättare arbete (lastning av sand, kol, spannmål) där stötbelastningen är minimal. För svåra förhållanden (sten, frusen jord) är det oacceptabelt att spara på stålkvaliteten.
En av våra kunder, ägaren till ett stenbrott i Uralregionen, försökte spara pengar genom att köpa ett parti billiga tänder. Efter tre månaders drift bröts två tänder av under drift, kvar inne i skopan med laddat sten. Att ta bort skräpet krävde att man stoppade transportbandet och använde en lastbilskran. Driftstopp för utrustning kostade företaget 10 gånger skillnaden sparad på reservdelar. Detta fall visar tydligt: tillförlitlighet > pris.
När du väljer leverantör, begär ett kvalitetscertifikat för metallen. Närvaron av EAC-märkningen (Eurasian Conformity) är obligatorisk för laglig import och användning i Ryska federationen och EAEU-länderna. Frånvaron av denna märkning kan leda till problem vid inspektioner av tillsynsmyndigheter och nekad försäkringsersättning vid en olycka.
Hur man korrekt identifierar och beställer en tand för din modell
LW500-modellen har varit i produktion i många år, och under denna tid kan utformningen av fästet ha genomgått förändringar. Dessutom kan olika typer av skopor installeras på lastaren: allmänt ändamål, stenskopa, skopa för lätt material. Tänderna för dem skiljer sig åt i form, längd och sätt att fästa.
För att undvika fel vid beställningRESERVDELAR till LW500-lastare: tand, följ identifieringsalgoritmen:
- Ta bort provet.Beställ aldrig delar baserat enbart på fordonets modellnamn. Ta bort en sliten tand från maskinen. Rengör den från smuts och jord.
- Mät nyckeldimensioner.Du behöver exakta uppgifter:
- Tandens totala längd (från spets till bas).
- Basens bredd (landningsdel).
- Bulthålens diameter (om bultade).
- Avstånd mellan hålcentrum.
- Adapterprofiltyp (kilformad, rektangulär, etc.).
- Ta ett foto av markeringarna.Om den gamla tanden fortfarande har fabriksmärkning eller artikelnummer, kommer detta att förenkla sökningen avsevärt. Men kom ihåg att artikelnumret kan variera från tillverkare till tillverkare.
- Bestäm typen av arbete.Berätta för leverantören under vilka förhållanden utrustningen fungerar. För abrasiva miljöer rekommenderas tänder med förlängd livslängd (longwear), för steniga miljöer - förstärkta (heavy duty).
Ett vanligt misstag är att försöka använda tänder från andra lastarmodeller (som LW300 eller LW600) genom att göra justeringar. Detta rekommenderas absolut inte. Skillnaden i metalltjocklek och anfallsvinkel leder till ojämn lastfördelning. Som ett resultat "leder" skopan åt sidan, hydrauliken arbetar med överbelastning och föraren upplever obehag och tröttnar snabbare.
Om du är osäker på identifieringen, skicka gärna bilder och måttritningar till leverantören. Den professionella chefen bör kontrollera dessa uppgifter med sina tekniska kataloger. Om leverantören säger "vilken tand som helst för en 5-tonner duger", spring ifrån honom. Detta tillvägagångssätt visar på oprofessionellhet och brist på teknisk expertis.
Instruktioner för byte och service av skoptänder
Rätt placering av tanden är lika viktig som dess kvalitet. Brott mot installationsteknik förnekar alla fördelar med en dyr reservdel. Nedan finns steg-för-steg-instruktioner baserade på rekommendationer från tillverkare av specialutrustning och vår serviceerfarenhet.
Nödvändiga verktyg:
- En uppsättning skiftnycklar eller hylsor (storlekar beror på bultmodell, vanligtvis 24–30 mm).
- Momentnyckel (kritiskt!).
- Hammare (koppar eller gummi för plantering, stål för demontering).
- Vinkelslip (slip) med rengöringsskiva.
- Genomträngande smörjmedel (WD-40 eller motsvarande) för rostiga fogar.
- Gängskåp (högstyrka anaerob tätningsmedel).
- Ytförberedelse.Rengör sitsen på skopans skärkant noggrant från smuts, rost och gamla metallrester. Använd en kvarn eller stålborste. Ytan ska vara slät och ren.Observera:Närvaron av smuts eller fjäll mellan tanden och adaptern kommer att skapa ett gap som gör att hålen går sönder snabbt.
- Ta bort den gamla tanden.Om tanden är fastskruvad, applicera penetrerande smörjmedel på gängorna och låt sitta i 15 till 20 minuter. Skruva loss muttrarna. Om bultarna har fastnat, använd inte överdriven kraft, eftersom det kan skada gängorna i skopan. Det är bättre att värma muttern med en gasbrännare (med hänsyn till brandsäkerheten) eller skära av bulten med en kvarn. Ta bort den gamla tanden.
- Kontrollerar adaptern.Inspektera sätet på skopan. Finns det några sprickor? Är hålen trasiga? Om hålen är elliptiska eller har en ökad diameter är det nödvändigt att installera reparationsbussningar eller svetsa adaptern. Att sätta en ny tand i ett trasigt hål är värdelöst.
- Installation av en ny tand.Sätt in den nya tanden i sätet. Se till att den sitter tätt, utan förvrängning. Om du använder ett kilsystem, se till att kilen går in hela vägen. För bultning, sätt in bultar.Viktigt:Använd endast nya höghållfasta bultar. Återanvändning av gamla sträckta bultar är förbjudet.
- Åtdragning och fixering.Applicera gänglås på bultarna. Dra åt muttrarna med en momentnyckel till det moment som anges i instruktionsboken (vanligtvis 300-500 Nm för dessa storlekar). Dra åt i ett kors och tvärs mönster om det finns flera bultar för att säkerställa en jämn passform. Efter den första drifttimmen, var noga med att kontrollera åtdragningsmomentet igen, eftersom den initiala krympningen av materialen inträffar.
Regelbundna tandkontroller bör vara en del av din dagliga underhållsrutin. Föraren bör visuellt bedöma slitaget innan han påbörjar sitt skift. Om en tand är sliten mer än 20 % av sin ursprungliga längd bör den schemaläggas för utbyte. Att arbeta på en helt sliten tand är detsamma som att arbeta på själva skopans metall, vilket leder till dyra reparationer av huvudutrustningen.
Logistik och leverantörsval: hur man undviker stillestånd
I affärer är tid pengar. Att vänta på en del från Kina kan ta från 3 till 6 veckor för sjötransport och upp till 10-14 dagar för flygleverans. För kritiska komponenter som skoptänder är sådan stilleståndstid oacceptabel. Därför måste upphandlingsstrategin vara hybrid.
Skapa först ett säkerhetslager i lagret. Minsta leverans är 1 komplett uppsättning tänder för varje LW500-lastare i flottan. Detta gör att du snabbt kan reagera på plötsligt slitage eller haveri. För det andra, välj en lokal leverantör som har populära varor i ditt område. Att ha en produkt ”i lager” är ofta viktigare än 5–10 % prisskillnad.
När du utvärderar en leverantör, leta efter följande tecken på tillförlitlighet:
- Specialisering.Företaget fokuserar på reservdelar för specialutrustning, snarare än att sälja "allt".
- Teknisk support.Chefer kan svara på frågor om kompatibilitet snarare än att bara skicka en prislista.
- Ursprungstransparens.Leverantören anger öppet produktionsland och tillverkningsanläggning.
- Flexibilitet i förhållandena.Möjlighet till betalningsanstånd för stamkunder, arbete enligt momsavtal.
Vi rekommenderar att du begär prover innan du gör ett stort massköp. Beställ ett kit, installera det och utvärdera det i verkliga förhållanden. Endast ett praktiskt test kommer att visa den verkliga kvaliteten. Många leverantörer är villiga att tillhandahålla sådana prover till självkostnadspris eller till och med gratis, med förbehåll för ytterligare samarbete.
Tänk också på säsongsvariationer. På vintern ökar efterfrågan på reservdelar till schaktningsutrustning och leveranskedjorna blir mer komplexa på grund av väderförhållandena. Planera dina inköp i förväg, särskilt om du arbetar i de norra regionerna.
Ekonomisk motivering för att investera i kvalitetsreservdelar
Låt oss räkna ut. Låt oss anta att en uppsättning med 5 tänder för LW500 kostar 100 konventionella enheter (cu) för en högkvalitativ analog och 60 konventionella enheter (cu). för billigt. Skillnaden är 40 USD.
Livslängden för en högkvalitativ tand är 1000 timmar. Billigt - 400 timmar (pga snabbt slitage och behov av byte oftare, samt risk för skador på skopan).
Under en period av 2000 drifttimmar:
- Kvalitetständer: 2 set krävs. Kostnad = 200 USD + kostnader för 2 byten.
- Billiga tänder: 5 set krävs. Kostnad = 300 USD + kostnader för 5 byten + risk för reparation av skopan (genomsnittlig kostnad för banbrytande reparation - från 500 USD).
Även utan att ta hänsyn till risken för skopfel kostar billiga delar mer i längden. Lägg här till kostnaden för utrustningsstopp vid frekventa byten och maskinförarnas arbete. Att spara på tändstickor leder till en brand i budgeten.
Dessutom har moderna högkvalitativa tänder en optimerad form, vilket minskar markmotståndet vid grävning. Detta leder till en minskning av gaffeltruckens bränsleförbrukning med 3–5 %. För en maskin som kör 2000 timmar per år är detta en betydande mängd.
Vanliga frågor
Vad är leveranstiden för reservdelar från Kina till Ryssland?
Standardvägleverans tar 15–25 dagar beroende på gränsövergångar (Zabaikalsk, Manzhouli, Khorgos). Tågleverans kan ta 20–35 dagar. Flygtransport av den mest akuta lasten tar 5–10 dagar, men det är mycket dyrare. Vi rekommenderar att planera inköp med hänsyn till dessa deadlines och att ha ett buffertlager på lagret.
Kan tänder från andra märken (Lonking, LiuGong) användas på XCMG LW500?
I de flesta fall nej. Även om utrustningsklassen är densamma (5 ton), skiljer sig geometrin på adaptrarna och fästelementen från olika tillverkare. Ibland är det möjligt att avsluta med en fil eller svetsning, men detta bryter mot metallens integritet och minskar styrkan. Vi rekommenderar starkt att du använder tänder speciellt utformade för LW500 eller certifierade som eftermarknadsersättning.
Hur ofta ska bultar kontrolleras för åtdragning?
Den första kontrollen bör utföras 1-2 timmar efter installationen. Därefter - varje dag innan skiftets start under första veckan. Efter det - varje vecka. Vibrationer och stötbelastningar försvagar oundvikligen gängade anslutningar. Användningen av gänglås och låsmuttrar (om de tillhandahålls av designen) hjälper till att minska frekvensen av åtdragning.
Vad ska man göra om en tand går sönder i ett avlägset område?
I en nödsituation, om det inte finns någon reservtand, kan du tillfälligt ta bort tanden från ett mindre belastat område av skopan (om designen tillåter) eller använda improviserade medel för fixering, men detta är extremt farligt och får bara komma till basen. Det är förbjudet att använda en skopa med en trasig tand, eftersom detta kommer att leda till omedelbar förstörelse av skäreggen. Ha alltid med dig minst en reservtand och en uppsättning fästelement.
Påverkar tandformen prestanda?
Ja, det är betydelsefullt. Smala och långa tänder tränger in i tät jord och stenar bättre, men slits ut snabbare. Breda och korta tänder är mer hållbara och bättre lämpade för bulkmaterial (sand, kol). Valet av form ska matcha den typ av material du arbetar med oftast. Universaltänder är en kompromiss och lämpar sig för blandat arbete.
Slutsats: Ditt nästa steg mot drifttid
Att välja rättRESERVDELAR till LW500-lastare: tandär en investering i stabiliteten i ditt företag. Låt inte små saker stoppa din teknik. Kvaliteten på stålet, precisionen i utförande och leverantörens tillförlitlighet avgör om du kommer att uppfylla dina fraktplaner eller stå i kö för reparationer.
För att säkerställa oavbruten leverans och kvalitetssäkring rekommenderar vi att du kontaktar betrodda partners.Jinan Metallid Auto LLCär ett industri- och handelsföretag baserat i Jinan (Kina), specialiserat på export av original och kompatibla reservdelar för specialutrustning, inklusive varumärkena XCMG, Shantui, SDLG och Liugong. Tack vare ett nära samarbete med certifierade fabriksleverantörer och strikt kvalitetskontroll på flera nivåer, minimerar företaget riskerna med att få undermåliga produkter.
Erfarenheten från Jinan Metalled Auto-teamet, som inkluderar tekniska ingenjörer med mer än 15 års erfarenhet, möjliggör noggrant urval av komponenter, vilket eliminerar kompatibilitetsfel. Företaget erbjuder en heltäckande lösning för ryska kunder: från snabbt urval av reservdelar och flexibla förpackningsinställningar till tullklarering och leverans. Särskild uppmärksamhet ägnas åt "butler-stil" service: personlig support, transparent ordersupport och tillhandahållande av omfattande teknisk dokumentation. Närvaron av en stabil kundbas i södra Ural och centrala Sibirien bekräftar tillförlitligheten hos företagets leveranskedjor även under svåra geografiska förhållanden.
Förvänta dig inte ett sammanbrott. Kontrollera tänderna på dina gaffeltruckar idag. Om du märker betydande slitage eller sprickor, agera omedelbart.
Köp reservdelar till XCMG-lastare | Katalog över bilagor | Service av specialutrustning
Kontakta oss idag för en skräddarsydd offert och teknisk expertrådgivning.